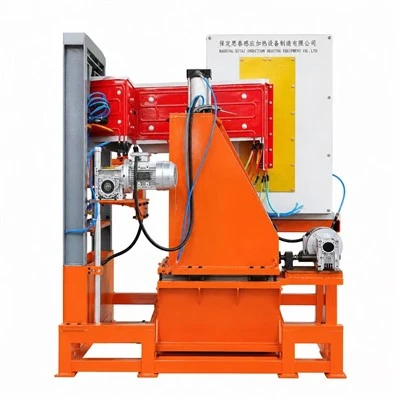
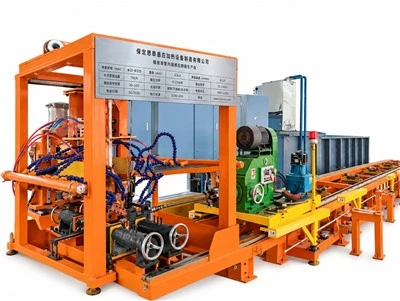
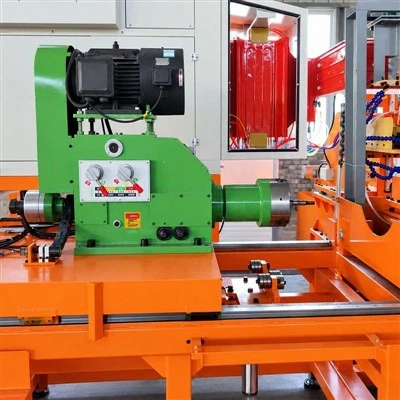
Baoding Sitai Induction Heating Equipment Manufacturing Co., Ltd. je jedan od vodećih proizvođača i dobavljača linije za proizvodnju bakrenih i aluminijskih cijevi u Kini. Posvećeni smo pružanju visokokvalitetnih prilagođenih proizvoda po konkurentnim cijenama. Dobrodošli da nas kontaktirate za ponudu.
Inženjering linija za proizvode od okruglih i ravnih zavarenih cijevi
Linija za proizvodnju bakarnih i aluminijumskih cevi je projektovana od gotove cevi koja se povlači unazad: legura, stanje trake, presek cevi, debljina zida, metoda zavarivanja, ciljna brzina i rukovanje nizvodno se pregledaju pre nego što se formiraju prolazi i sistem napajanja fiksira.
Tipična linija može uključivati isplatu zavojnice, progresivno oblikovanje, visokofrekventno zavarivanje, hlađenje, dimenzioniranje, ravnanje i rezanje ili namotavanje. Tačni moduli zavise od toga da li je proizvod mala okrugla cijev, ravna cijev izmjenjivača topline ili neki drugi potvrđeni dio.
Za projekte kojima su potrebna oba materijala, proizvodna linija bakrenih i aluminijskih cijevi se razmatra kao zajednička mehanička platforma samo tamo gdje asortiman legure, alat, proces zavarivanja i plan promjene to čine praktičnim. Bakar i aluminijum se ne tretiraju kao jedan identičan recept za zavarivanje.
Dva zajednička rasporeda linija
Okrugla cijev
Projekti okruglih cijevi su definirani vanjskim prečnikom, debljinom stijenke, legure i konačnom tolerancijom. Raspored prolaza mora dovesti ivice trake do tačke zavarivanja bez pretjeranog uvijanja ili neusklađenosti, a zatim ostaviti dovoljan kapacitet dimenzioniranja da zadovolji gotov crtež.
Inženjerske tačke:
Progresivni prolazi oblikovanja usklađeni sa debljinom trake i formacijom legure
Vođenje ivice kroz zonu zavarivanja i stabilna koordinacija linije i brzine
Količina veličine na osnovu stvarnog vanjskog prečnika i tolerancije zaobljenosti
Potvrđeni setovi alata za specificirani opseg prečnika i debljine zida
Nivo automatizacije odabran od zahtjeva za rukovanje zavojnicama, prekidom i protokom gotovog proizvoda
Linija za ravnu cijev
Proizvodnja ravnih cijevi zahtijeva kontrolu širine, visine, geometrije ugla i, gdje je primjenjivo, interne mreže ili višekanalne karakteristike. Gotov crtež poprečnog presjeka je stoga potreban prije nego što se dizajnira redoslijed valjanja.
Dizajn ravnih cijevi
Geometrija rolne razvijena je oko potrebne širine, visine i ugaonog profila
Provjere dimenzija su se fokusirale na karakteristike prikazane na gotovom crtežu
Vodiči i rukovanje uređeni tako da ograničavaju označavanje na površinski osjetljivoj cijevi
Pregled aplikacije za izmjenjivač topline ili cijev za upravljanje toplinom gdje je potvrđena sekcija
Namjenski ili zajednički alati planirani iz traženog miksa proizvoda i učestalosti promjene
Glavne procesne sekcije
Isplatni dio se bira između širine i debljine trake, provrta zavojnice, maksimalne mase zavojnice i potrebne brzine linije. Kočenje ili isplata sa napajanjem se bira tako da odgovara rukovanju trakom i količini dostupnog pufera nizvodno.
Provjere dizajna:
Podrška zavojnice i način punjenja veličine za potvrđenu maksimalnu zavojnicu
Ulaz trake poravnat sa prvim postoljem za formiranje; zatezni hardver uključen samo tamo gdje je navedeno
Metoda izmjene namotaja usklađena sa bilo kojom opremom za spajanje ili akumulaciju
Pristup operatera i ruta utovara potvrđena iz izgleda korisnika
Sekcija za formiranje distribuira deformaciju kroz nekoliko prolaza. Rolni profili se razvijaju od trake i gotovog odsječka tako da rubovi zavara dolaze na mjesto spajanja u kontroliranom položaju.
Formiranje čekova
Provjeren redoslijed prolaza radi postepene deformacije umjesto da se forsira promjena oblika u posljednje tribine
Vodeći pritisak i završna obrada rolne odabrana imajući na umu materijal tankih stijenki i površinski osjetljivi materijal
Predviđene su referentne postavke za ponovljivo podešavanje kotrljanja i vodilice
Odvojeni alati ili dijelovi za promjenu identificirani za svaku potvrđenu familiju proizvoda
Na delu zavarivanja, visokofrekventna energija zagreva ivice trake koje se približavaju, a sistem stiskanja zatvara šav. Snaga, frekvencija, izlazna veza i stanje rubova se biraju za stvarnu geometriju legure i cijevi.
Provjere zavarivanja
Snaga zavarivanja usklađena s kvalificiranim rasponom brzina linije
Kvaliteta šavova provjerena metodom inspekcije specificiranom za proizvod
Dokumentirano hlađenje i električno opterećenje za odabrani model napajanja
Upravljački interfejs koordiniran sa signalima za početak, zaustavljanje i brzinu formiranja linije
Stalci za dimenzioniranje kalibriraju zavareni dio prema konačnim dimenzijama. Dostupna korekcija je ograničena, tako da formiranje i poravnanje zavarivanja moraju biti stabilni prije nego što proizvod stigne do ovog odjeljka.
Provjere veličine
Referentna podešavanja rolne za ponovljivu promjenu veličine
Vanjski prečnik, visina ili širina provjereni u odnosu na gotov crtež
Zadržano je dovoljno prolaza za dimenzioniranje kako bi se ispravile normalne varijacije procesa bez preopterećenja cijevi
Tankozidni proizvodi pregledani za lokalno izravnavanje ili označavanje površine tokom kalibracije
Sekcija za ravnanje ispravlja zaostalu krivinu u okviru mogućnosti odabranog rasporeda. Ozbiljnu ulaznu deformaciju ili sistematsku grešku u oblikovanju treba ispraviti na izvoru, a ne dodijeliti ispravljaču.
Ispravljanje čekova
Ciljna ravnost definirana iz zahtjeva za gotov proizvod
Pritisak kotrljanja je podešen kako bi se izbjeglo dodavanje lokalnih oznaka ili ovalnosti
Povratne informacije o inspekciji koriste se za odvajanje problema ispravljanja od grešaka u formiranju uzvodno
Oprema za odrezivanje se bira između presjeka cijevi, debljine stijenke, ciljne dužine, brzine linije i dozvoljenog zaoštravanja ili deformacije. Metoda se može razlikovati između krutih ravnih dužina i proizvoda namijenjenih za namotavanje.
Prekidane provjere
Tolerancija dužine potvrđena iz potrebnog procesa rezanja
Redoslijed prekidanja sinkroniziran s linijskim kontrolerom
Putni ili vremenski raspon provjeren u odnosu na traženi raspon dužine
Pristup sečivu, pili ili alatu uključen u plan održavanja
Rukovanje gotovim proizvodom je uređeno tako da se izbjegne grebanje, nekontrolirani pad ili savijanje nakon odrezivanja. Dužina transportne trake i način prikupljanja ovise o dužini cijevi, zahtjevima površine i kupčevoj ruti pakovanja.
Rukovanje čekovima
Način rukovanja se bira između težine tube i formata pakovanja
Kontaktni materijali su pregledani za potrebe vidljive površine
Prijenos signala koordiniran sa opremom za isključivanje i prikupljanje
Orijentacija pražnjenja usklađena s planiranim načinom pakiranja
Potrebne informacije prije dizajna linije
Prvo definicija proizvoda
Navedite leguru/temperaturu, dimenzije trake, crtež gotovog preseka, debljinu zida i ciljnu brzinu. Ovi ulazi određuju da li je jedna mehanička platforma realna za planirani asortiman proizvoda.
Zahtjevi za zavarivanje i inspekciju
Definirajte prihvaćanje šavova, tolerancije dimenzija, zahtjeve za površinom i bilo koju online inspekciju. Ovi zahtjevi utiču na zavarivanje, hlađenje, dimenzioniranje i dizajn rezanja.
Promena i fabrički interfejsi
Navedite proizvode koji će dijeliti liniju, očekivanu učestalost zamjene, raspoloživi prostor, opskrbu električnom energijom, komprimirani zrak i uvjete rashladne vode. Zajednička oprema i alati specifični za materijal mogu se tada jasno razdvojiti.
Bakar Aluminijum Aluminijska legura i različite strukture cijevi:
Okrugle cijevi
Ravne cijevi
Prilagođeni profili
Granica projekta
Ponuda bi trebala navesti koji su moduli uključeni, koja će postojeća oprema korisnika ostati i mehaničko/električno sučelje na svakoj granici. Time se izbjegava tretiranje "kompletne linije" kao nedefiniranog paketa.
Prijave
Bakrene i aluminijske cijevi koje proizvode SiTai proizvodne linije imaju široku primjenu u:
- Izmjenjivači topline
- Sistemi klimatizacije
- Rashladna oprema
- Automobilski radijatori
-
Sistemi upravljanja toplinom električnih vozila
-
Industrijski rashladni sistemi
-
Unosi citata
Za inženjerski pregled, pošaljite gotov crtež cijevi, leguru i temperament, specifikaciju trake, ciljnu brzinu linije, željenu metodu rezanja ili namotavanja i sve postojeće podatke o snazi zavarivanja. Crtež rasporeda je posebno koristan kada linija mora odgovarati postojećem zaljevu.
Često postavljana pitanja
P: Kako se linija okrugle cijevi razlikuje od ravne bakrene ili aluminijske cijevi?
O: Redoslijed formiranja, geometrija valjka i kontrola dimenzija su različiti jer ravna cijev mora održavati širinu, visinu i geometriju ugla ili mreže, a ne samo zaobljenost i vanjski prečnik. Ravne cijevi izmjenjivača topline također mogu zahtijevati strožu kontrolu stanja površine za kasniju montažu. Ispravan koncept linije se bira iz gotovog crteža poprečnog presjeka, a ne pretvaranjem mlina za okrugle cijevi sa završnom stalkom za izravnavanje prema zadanim postavkama.
P: Koje faze procesa treba definirati prije dizajniranja kompletne proizvodne linije?
O: Pojasnite isplativost sirovog materijala, pripremu trake, progresivno oblikovanje, metodu zavarivanja, hlađenje, dimenzioniranje, inspekciju, rezanje ili namotavanje i rukovanje gotovim proizvodom. Za svaku fazu definirajte ko isporučuje opremu i kako se signali razmjenjuju. Kompletna linija radi najbolje kada su ovi interfejsi projektovani zajedno, posebno oko brzine zavarivanja, udaljenosti hlađenja i prelaska od dimenzionisanja do konačnog rukovanja.
P: Može li jedna proizvodna linija proizvoditi i bakrene i aluminijske cijevi?
O: Zajednička mehanička platforma može biti moguća za asortiman proizvoda koji se preklapa, ali proces zavarivanja, alat, podmazivanje, čišćenje i parametri moraju biti pregledani za svaki materijal. Bakar i aluminijum se razlikuju po termičkom i mehaničkom ponašanju. Ako se planiraju oboje, projekt bi trebao navesti tačne legure, dimenzije i učestalost promjene kako bi se namjerno identifikovali uobičajena oprema i komponente specifične za materijal.
P: Šta određuje broj štandova za formiranje i dimenzioniranje?
O: Završni poprečni presjek, debljina trake, sposobnost oblikovanja legure, potrebna tačnost dimenzija i količina redukcije koja se može primijeniti po prolazu sve utiču na broj postolja. Premalo prolaza može koncentrirati deformaciju i otežati kontrolu ivica zavara; nepotrebni štandovi dodaju složenost. Dizajn prolaza bi trebao glatko distribuirati deformaciju, ostavljajući dovoljan kapacitet veličine da ispuni konačni crtež.
P: Kako treba planirati promjenu linije između veličina cijevi?
O: Navedite koji setovi valjaka, vodilice, komponente za zavarivanje i postavke rezanja moraju biti promijenjene, a zatim definirajte referentne pozicije ili recepte za ponovljivost. Proizvodi sa sličnom geometrijom mogu dijeliti neke alate, dok su za veće promjene potrebni posebni setovi. Praktičan plan promjene također uključuje čišćenje i pregled uklonjenih alata kako sljedeće podešavanje ne bi počelo s oštećenim ili kontaminiranim komponentama.
P: Koje su provjere kvaliteta korisne na liniji bakrenih ili aluminijskih cijevi?
O: Provjere dimenzija treba da pokriju karakteristike na crtežu proizvoda, dok se kvalitet šava, stanje površine i ravnost procjenjuju u dogovorenim intervalima. Za proizvode s tankim zidovima, lokalna deformacija od vodilica i opreme za odrezivanje zaslužuje pažnju. Kontrolne tačke treba da budu postavljene tako da se problem može pratiti do formiranja, zavarivanja ili dimenzionisanja, a ne da se otkrije tek nakon što je gotova cijev zapakirana.
P: Koje su fabričke informacije potrebne prije finalizacije izgleda linije?
O: Obezbedite dostupnu dužinu i širinu poda, pristup dizalicom ili viljuškarom, protok sirovina i gotovih proizvoda, napajanje električnom energijom, komprimovani vazduh, uslove rashladne vode i sva ograničenja u koloni ili jami. Linija bi trebala biti raspoređena oko kretanja materijala i pristupa za održavanje, a ne jednostavno postavljena u najduži prazan prolaz. Rana potvrda rasporeda smanjuje kasnije izmjene sabirnica, rashladnih cijevi i opreme za rukovanje.
Popularni tagovi: Linija za proizvodnju bakrenih i aluminijskih cijevi, proizvođači, dobavljači, fabrika u Kini